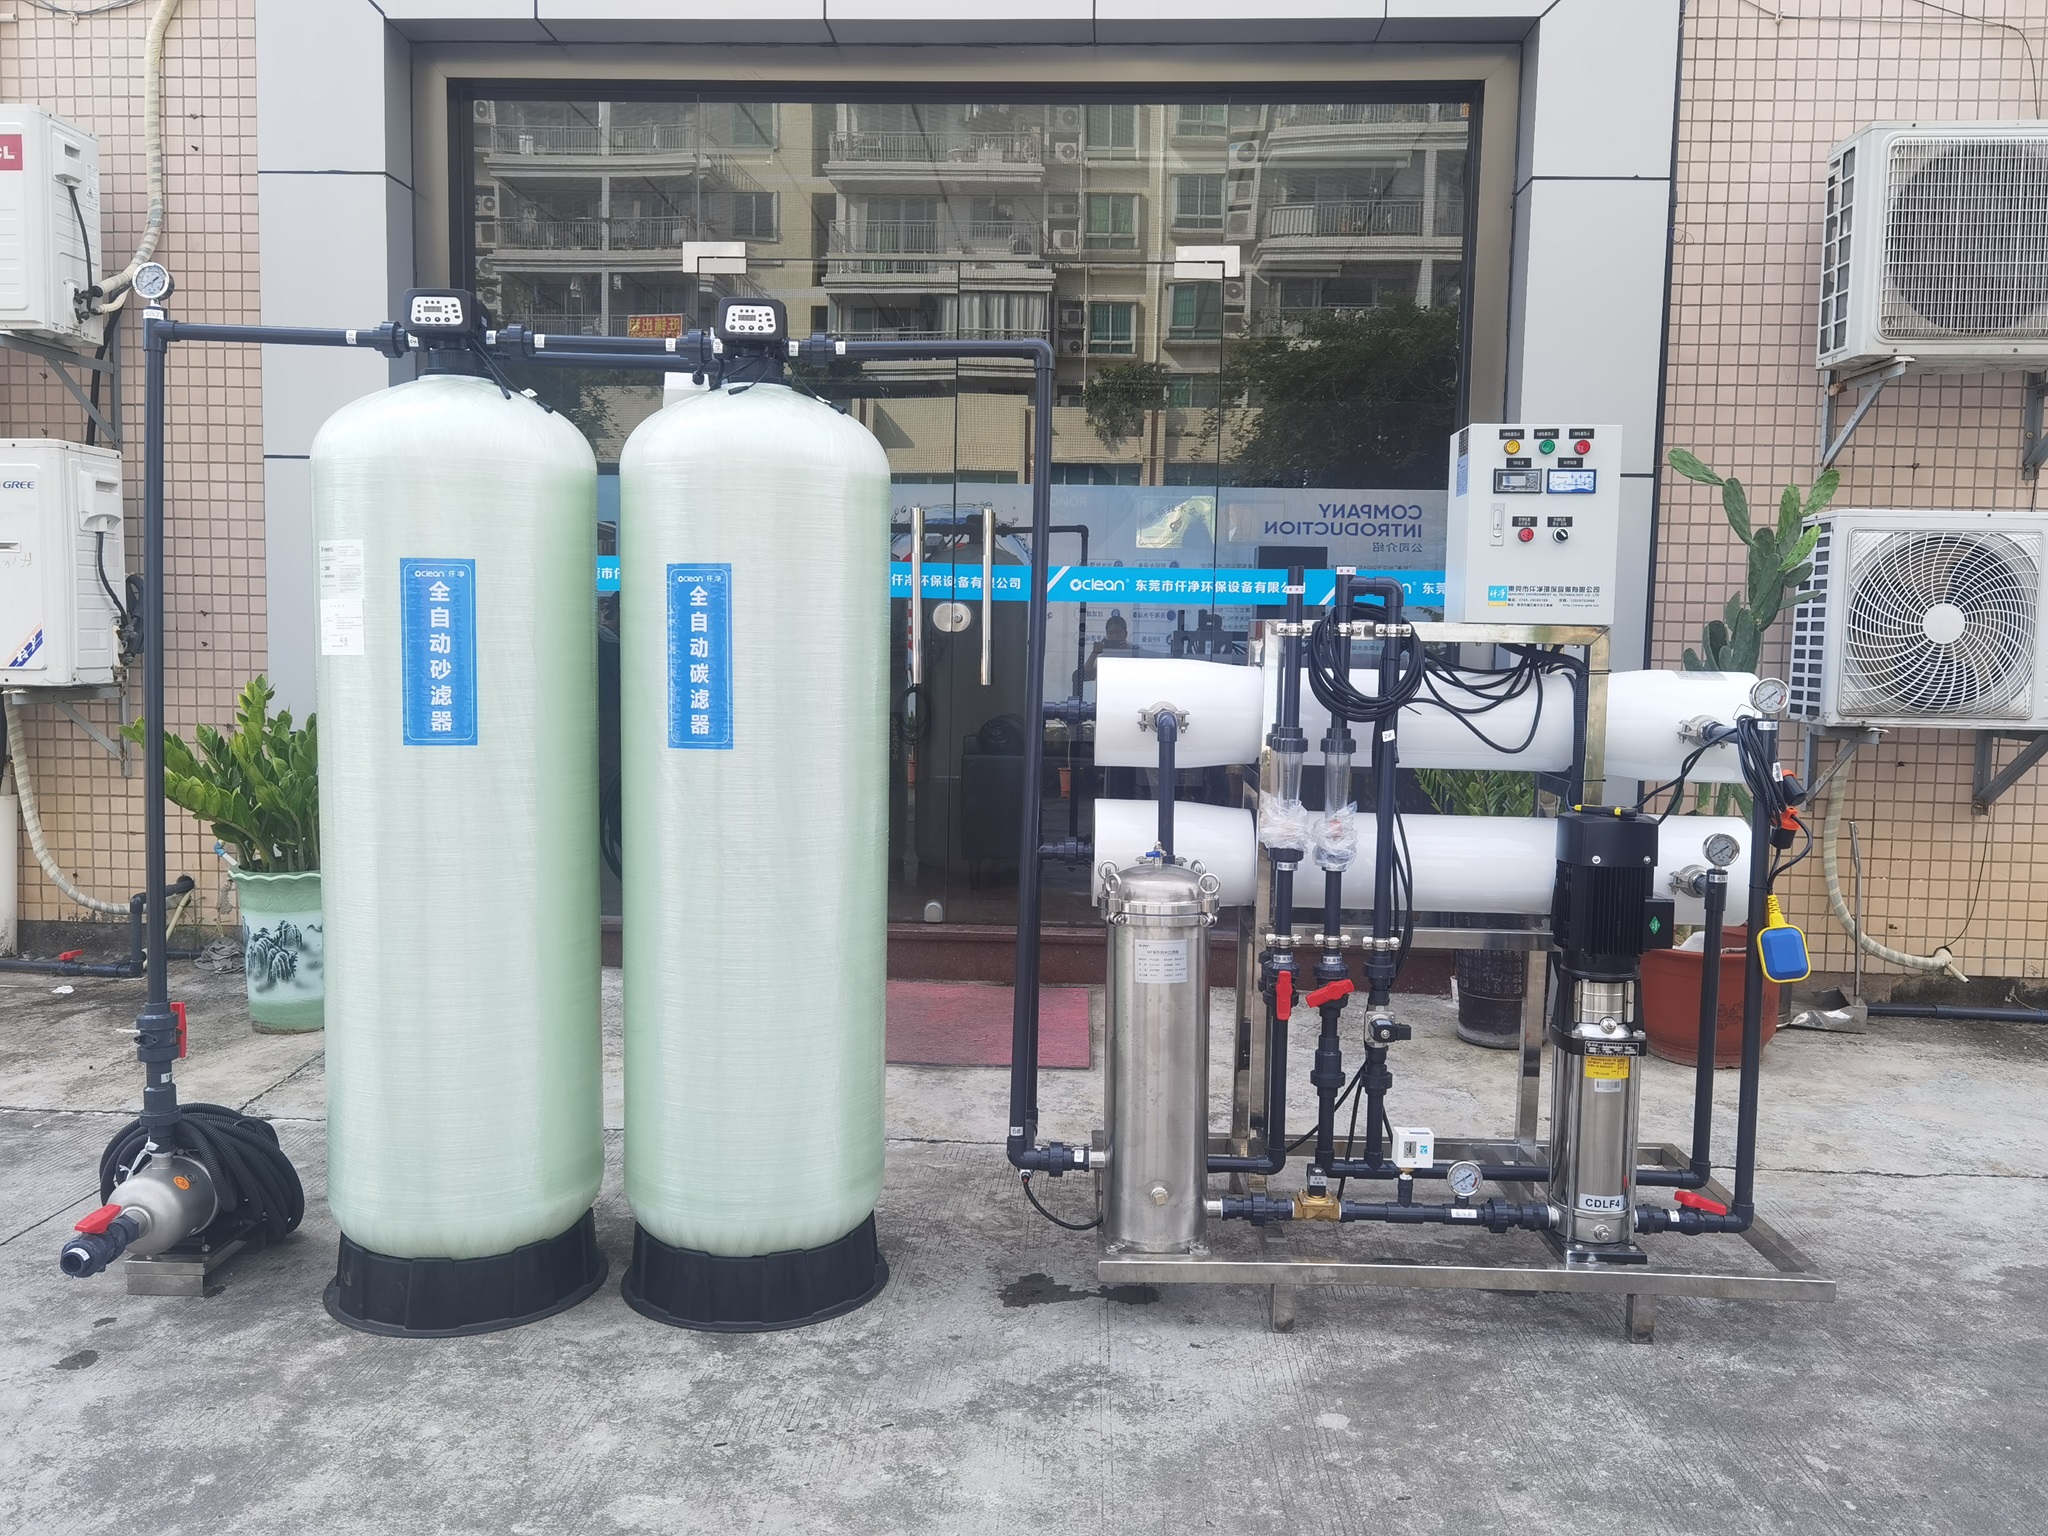
低成本RO设备应用案例|重庆潼南蔬菜加工厂
▍用户痛点
小型蔬菜加工厂需稳定水源(≥2吨/小时,电导率<10μs/cm)用于设备冷却,但预算严格控制在4万元内,接受适度提高耗材更换频率。
▍定制方案
核心工艺
原水→增压泵→全自动多介质过滤→自动活性炭过滤→5μm精密过滤→8寸RO膜系统(国产抗污染膜)
创新点:采用单支通量1.1吨/小时的8寸膜,较常规4寸膜减少膜壳数量60%,设备造价降低32%
成本控制关键
混合电控系统:PLC时序控制器+机械继电器,保留自动冲洗/缺水保护核心功能,取消触摸屏
材料优化:玻璃钢滤罐替代不锈钢(省35%成本),国产膜替代进口膜(单价仅60%)
▍运行实绩(2025年3月投产)
| 指标 | 结果 | 成本效益 |
|---|
| 产水能力 | 2.2吨/小时 | 超设计需求10% |
| 水质 | 5-8μs/cm | 优于标准30% |
| 总投资 | 3.8万元 | 达预算目标 |
| 年维护费 | 约4800元 | 滤芯更换周期缩短2个月* |
注:受当地汛期高浊度影响(原水超15NTU),但通过每月前置滤芯成本增加200元即可稳定运行
▍用户证言
“RO设备投运半年,冷却系统结垢问题彻底解决!”——设备主管张工特别肯定:
① 混合电控系统零故障,普通电工可维护;
② 雨季水质波动时,仅需提前更换前置滤芯(月均增200元)即可保障生产。
▍优化建议
增设简易沉淀池(约3000元投入)可延长滤芯寿命30%,预计1.5年收回成本。
方案价值总结
本案例通过8寸膜集约化设计、混合电控系统、国产材料替代三重降本策略,在保证出水品质前提下,为中小型企业提供高性价比选择。特别适合重庆等高浊度、中低水质要求的工业场景,全生命周期成本较标准机型低18%以上。